


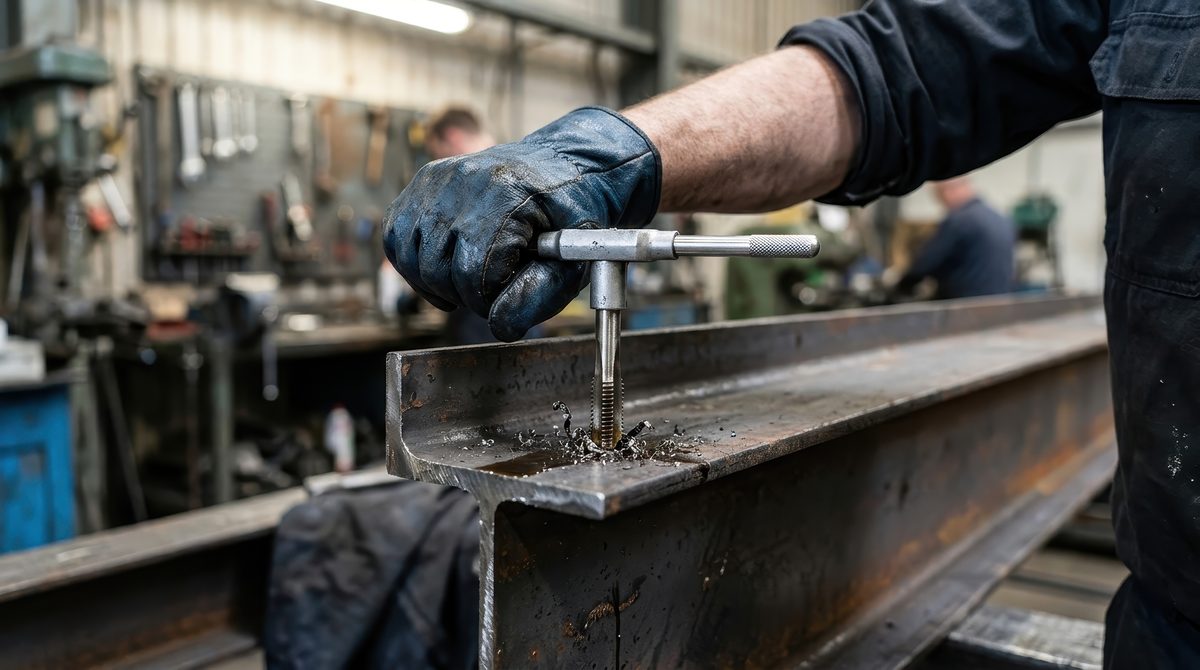
Zestaw gwintowników ręcznych dobiera się na podstawie liczby narzędzi w komplecie (zdzierak, pośredni, wykańczak), materiału ostrza (HSS lub HSS-E) oraz typu otworu, w którym będzie nacinany gwint – przelotowego lub nieprzelotowego (na głucho). Błędna kolejność użycia gwintowników lub niedopasowana średnica otworu to najczęstsza przyczyna złamania narzędzia w materiale. W tym poradniku pokazujemy, jak rozpoznać poszczególne gwintowniki w zestawie, kiedy wybrać wersję ręczną, a kiedy maszynową, i co zrobić, gdy gwintownik jednak złamie się w otworze.
W skrócie
- Klasyczny zestaw metryczny do gwintu zwykłego (DIN 352) jest 3-częściowy w całym zakresie średnic – zdzierak, pośredni i wykańczak, używane w tej kolejności. Zestawy 2-częściowe to standard dla gwintu drobnozwojnego (DIN 2181, oznaczenie MF), gdzie mniejszy skok oznacza mniej materiału do usunięcia.
- Gwintownik HSS-E (z dodatkiem kobaltu) wytrzymuje wyższe temperatury i lepiej sprawdza się w stali nierdzewnej niż standardowy HSS.
- Średnica wiertła pod gwintownik odpowiada w przybliżeniu wzorowi D – P (średnica nominalna minus skok gwintu).
- W ofercie TOMNAR dostępne są zarówno pojedyncze gwintowniki HSS, jak i kompletne zestawy gwintowników i narzynek do różnych zakresów średnic.
Spis treści
- Czym różni się gwintownik zdzierak, pośredni i wykańczak?
- Jak dobrać gwintownik do konkretnego materiału?
- Jak dobrać zestaw gwintowników do zakresu prac w warsztacie?
- Gwintownik ręczny czy maszynowy – kiedy który wybrać?
- Jaką średnicę wiertła wybrać pod gwintownik?
- Jak uniknąć złamania gwintownika w otworze?
- Co zrobić, gdy gwintownik złamie się w otworze?
- Gwintownik HSS czy HSS-E – czy to ma znaczenie przy gwintowaniu stali?
- Jak przechowywać i konserwować gwintowniki, żeby zachowały trwałość?
- FAQ – najczęstsze pytania o gwintowniki ręczne
Czym różni się gwintownik zdzierak, pośredni i wykańczak?
Gwintownik ręczny wycina zarys gwintu stopniowo, w kilku przejściach, dlatego klasyczny zestaw metryczny składa się z trzech narzędzi różniących się długością stożka wiodącego – zdzieraka, pośredniego i wykańczaka. Rozpoczęcie pracy od niewłaściwego gwintownika w komplecie to jedna z częstszych przyczyn jego złamania w otworze.
Zdzierak (oznaczany jedną kreską na trzonku wg DIN 352) ma najdłuższy stożek wiodący, obejmujący 6–8 zwojów gwintu o stopniowo rosnącej wysokości. Rozpoczyna nacinanie gwintu, przejmując większość obciążenia skrawania, dzięki czemu kolejne gwintowniki pracują już z mniejszym oporem.
Gwintownik pośredni (oznaczany dwiema kreskami) ma krótszy stożek (ok. 3–4 zwoje) i pogłębia zarys gwintu rozpoczęty przez zdzierak. W zestawach 3-częściowych to on odpowiada za większość usuwanego materiału po pierwszym przejściu.
Wykańczak (chwyt bez oznaczeń – gładki, bez kresek) ma krótki nakrój stożkowy, obejmujący zwykle 1,5–3 zwoje pod kątem przystawienia ok. 20°, i nadaje ostateczny, dokładny kształt gwintu. Żaden gwintownik skrawający nie może mieć pełnego zarysu od samego czoła – natychmiast zablokowałby się w otworze lub wyszczerbił przy pierwszym kontakcie z materiałem. To wykańczakiem kończy się gwintowanie, szczególnie istotne w otworach nieprzelotowych, gdzie gwint musi sięgać blisko dna otworu.
W klasycznym zestawie do gwintu zwykłego (DIN 352) komplet jest 3-częściowy niezależnie od średnicy. Zestawy 2-częściowe – bez gwintownika pośredniego – to standard dla gwintu drobnozwojnego (DIN 2181), gdzie mniejszy skok oznacza mniejszy przekrój materiału do usunięcia.
- Zdzierak – rozpoczyna gwint, długi stożek wiodący, jedna kreska na trzonku.
- Pośredni – pogłębia zarys, krótszy stożek, dwie kreski na trzonku.
- Wykańczak – nadaje ostateczny kształt, krótki nakrój ok. 1,5–3 zwoje, chwyt gładki bez oznaczeń.
Sprawdź gwintowniki HSS w ofercie TOMNAR – dostępne pojedynczo i w kompletach do różnych zakresów średnic metrycznych.
Jak dobrać gwintownik do konkretnego materiału?
Materiał obrabianego elementu wpływa na dobór gwintownika w podobnym stopniu co przy wierceniu – stal konstrukcyjna, nierdzewna, aluminium i żeliwo wymagają innego materiału ostrza i innego reżimu pracy.
W stali konstrukcyjnej (np. S235, S355) standardowy gwintownik HSS z regularnym smarowaniem olejem do gwintowania pracuje bez większych trudności, nawet przy umiarkowanym tempie pracy i mniej doświadczonej obsłudze.
W stali nierdzewnej materiał szybko się utwardza pod wpływem tarcia, podobnie jak przy wierceniu – dlatego zalecany jest gwintownik HSS-E, stały docisk bez przestojów w trakcie gwintowania oraz obfite smarowanie. Przerwy w pracy w tym materiale sprzyjają utwardzeniu powierzchniowemu i szybszemu zużyciu ostrza.
W aluminium i metalach kolorowych materiał jest miękki, ale skłonny do sklejania się na ostrzu gwintownika, dlatego zamiast standardowego oleju do gwintowania lepiej sprawdza się nafta, denaturat lub specjalistyczne preparaty do obróbki stopów lekkich – skuteczniej zapobiegają narostom i zalepianiu rowków wiórowych niż olej, który w tym materiale sprzyja sklejaniu wióra na ostrzu.
W żeliwie gwintowanie odbywa się zwykle na sucho lub z minimalnym smarowaniem – kruche wióry żeliwa nie generują tyle ciepła co przy stali, a nadmiar oleju miesza się z pyłem żeliwnym w pastę, która utrudnia pracę zamiast ją ułatwiać.
- Stal konstrukcyjna – gwintownik HSS, regularne smarowanie olejem do gwintowania.
- Stal nierdzewna – gwintownik HSS-E, stały docisk bez przestojów, obfite smarowanie.
- Aluminium i metale kolorowe – nafta, denaturat lub preparat do stopów lekkich zamiast oleju, częste cofanie narzędzia.
- Żeliwo – praca na sucho lub z minimalnym smarowaniem.
Jak dobrać zestaw gwintowników do zakresu prac w warsztacie?
Dobór zestawu gwintowników zależy od tego, jak zróżnicowane średnice gwintów pojawiają się w codziennej pracy warsztatu – im szerszy zakres zleceń, tym bardziej opłaca się kompletny zestaw zamiast pojedynczych sztuk.
Zestaw gwintowników i narzynek w zakresie M3–M12 to rozwiązanie uniwersalne, pokrywające większość napraw i montaży w warsztacie mechanicznym – od drobnych elementów po standardowe połączenia śrubowe w podzespołach maszyn. Taki komplet zwykle zawiera też pokrętło do gwintowników, które pozwala kontrolować moment i kąt obrotu podczas pracy.
Pojedyncze gwintowniki w wyższej klasie (HSS-E) mają sens przy powtarzalnej pracy na jednej konkretnej średnicy – na przykład przy stałej obsłudze jednego typu podzespołów w produkcji seryjnej, gdzie liczy się trwałość ostrza bardziej niż uniwersalność zestawu.
Osobną kategorię stanowią gwintowniki do naprawy gwintów, o nieco innej geometrii niż gwintowniki do nacinania nowego otworu – służą do oczyszczenia i odtworzenia istniejącego, uszkodzonego gwintu bez zmiany jego nominalnej średnicy.
Zobacz zestawy gwintowników i narzynek w ofercie TOMNAR – komplety do gwintowania wewnętrznego i zewnętrznego w jednym opakowaniu, oraz gwintowniki do naprawy gwintów, jeśli zadanie to odtworzenie istniejącego połączenia, a nie nacięcie nowego.
Gwintownik ręczny czy maszynowy – kiedy który wybrać?
Gwintownik ręczny i maszynowy różnią się przede wszystkim sposobem napędu i kontrolą nad procesem – ręczny daje pełną kontrolę nad momentem i pozwala wyczuć opór materiału, maszynowy przyspiesza pracę przy większej liczbie powtarzalnych otworów.
Gwintownik ręczny, obracany pokrętłem, sprawdza się w naprawach, montażu jednostkowym i wszędzie tam, gdzie liczy się wyczucie oporu – doświadczony mechanik wyczuje przez pokrętło moment, w którym gwintownik zaczyna się zacinać, i może zareagować, zanim dojdzie do złamania narzędzia.
Gwintownik maszynowy, stosowany w wiertarko-frezarkach i na obrabiarkach CNC z funkcją gwintowania sztywnego (rigid tapping), ma zwykle krótszy stożek wiodący i inną geometrię rowka, dopasowaną do stałej prędkości i automatycznego cofania wrzeciona. Praca maszynowa eliminuje ryzyko błędu ludzkiego przy kącie prowadzenia, ale wymaga precyzyjnie zsynchronizowanego posuwu ze skokiem gwintu – rozjazd między obrotami wrzeciona a posuwem osiowym prowadzi do „wyciągnięcia” gwintu lub złamania narzędzia równie łatwo, jak zbyt duży docisk przy pracy ręcznej.
Prędkość gwintowania maszynowego dobiera się do materiału podobnie jak przy wierceniu – w stali konstrukcyjnej mieści się zwykle w zakresie kilku do kilkunastu metrów na minutę, w stali nierdzewnej znacząco niżej ze względu na wyższe tarcie. Zbyt wysoka prędkość przy gwintowaniu maszynowym częściej kończy się złamaniem gwintownika niż samym stępieniem ostrza, ponieważ obciążenie skrętne narasta gwałtownie przy najmniejszym oporze materiału.
Kompletne gwintowniki ręczne (DIN 352) mają wyłącznie rowki proste – wiór nie jest przez nie aktywnie wypychany, tylko magazynowany we wrębach narzędzia, dlatego w otworach nieprzelotowych trzeba częściej cofać gwintownik, żeby go usunąć. Aktywne odprowadzanie wióra do przodu, w stronę dna otworu, zapewnia dopiero skośna krawędź skrawająca na nakroju (tzw. gun nose) – rozwiązanie do otworów przelotowych. Odwrotny kierunek, wypychanie wióra do tyłu i na zewnątrz otworu, zapewnia rowek spiralny (skrętny) – to jednak konstrukcja wyłącznie gwintowników maszynowych, o cieńszym rdzeniu niż w wersji ręcznej. Użycie takiego gwintownika w pokrętle, bez sztywnego prowadzenia maszynowego, znacząco zwiększa ryzyko jego pęknięcia pod wpływem sił gnących.
Jaką średnicę wiertła wybrać pod gwintownik?
Średnica wiertła pod gwintownik skrawający odpowiada w przybliżeniu średnicy rdzenia gwintu i w uproszczeniu wynosi D – P, gdzie D to średnica nominalna gwintu, a P skok gwintu. Dla gwintu M10 o skoku 1,5 mm będzie to więc ok. 8,5 mm.
Zbyt duży otwór pod gwintownik skutkuje niepełnym zarysem gwintu i osłabionym połączeniem – śruba wkręci się, ale nie przeniesie zakładanego obciążenia. Zbyt mały otwór znacząco zwiększa opór podczas gwintowania i jest jedną z głównych przyczyn złamania gwintownika, zwłaszcza w materiałach o podwyższonej twardości.
Przed doborem wiertła warto też zweryfikować, z jakim gwintem faktycznie ma się do czynienia – standardowym czy drobnozwojnym, ponieważ oba typy przy tej samej średnicy nominalnej wymagają innego otworu ze względu na inny skok. Więcej na ten temat w artykule o tym, czym różnią się gwinty metryczne standardowe i drobnozwojne, a dokładny pomiar ułatwi poradnik jak zmierzyć skok gwintu. Jeśli dopiero planujesz nawiercenie otworu pod gwint, sprawdź też, jak dobrać wiertło do metalu – dobór materiału i geometrii wiertła wpływa na jakość otworu równie mocno jak sam gwintownik.
Jak uniknąć złamania gwintownika w otworze?
Złamanie gwintownika w otworze wynika najczęściej z jednego z trzech błędów: niewłaściwej średnicy otworu, braku smarowania lub próby gwintowania „na raz”, bez cofania narzędzia w trakcie pracy.
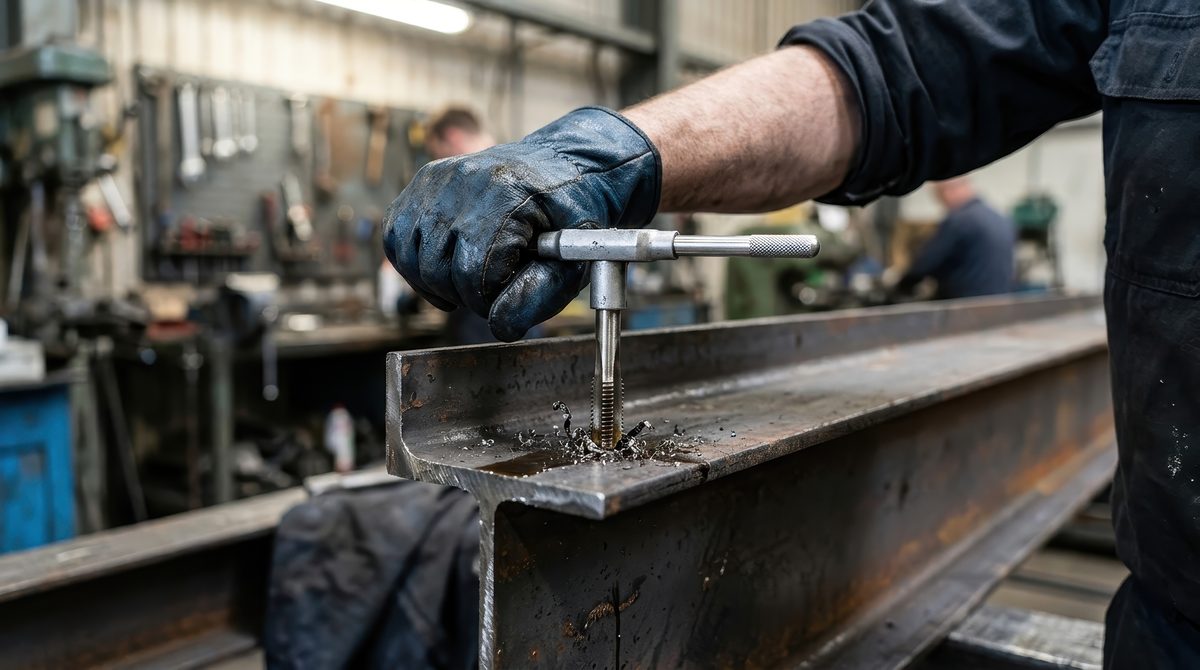
Docisk i obrót gwintownika muszą być równomierne – szarpanie pokrętłem lub próba przyspieszenia procesu zwiększa naprężenia skrętne w najwęższym przekroju narzędzia, czyli w rowku wiórowym, gdzie najczęściej dochodzi do złamania.
Cofanie gwintownika co pół do jednego obrotu łamie wiór na krótsze odcinki i ułatwia jego usunięcie z otworu, zamiast pozwolić mu narastać i zaklinować się w rowku. Ta technika ma szczególne znaczenie w materiałach ciągliwych, jak stal nierdzewna czy aluminium, gdzie wiór nie łamie się samoistnie.
Smarowanie olejem do gwintowania zmniejsza tarcie między ostrzem a materiałem i obniża temperaturę pracy – w stali nierdzewnej i materiałach trudnoskrawalnych jego brak jest jedną z częstszych przyczyn zacierania się gwintownika w otworze jeszcze przed osiągnięciem pełnej głębokości.
- Zweryfikuj średnicę otworu przed rozpoczęciem gwintowania – zbyt mały otwór to najczęstsza przyczyna złamania.
- Zachowaj równomierny, kontrolowany docisk – bez szarpania pokrętłem.
- Cofaj gwintownik co pół do jednego obrotu, żeby łamać wiór na krótsze odcinki.
- Stosuj olej do gwintowania, szczególnie w stali nierdzewnej i materiałach ciągliwych.
Co zrobić, gdy gwintownik złamie się w otworze?
Złamany gwintownik w otworze da się zwykle usunąć bez konieczności wymiany całego elementu, o ile działa się metodycznie i bez pośpiechu, który tylko pogłębia problem.
Pierwszym krokiem jest próba wykręcenia złamanego fragmentu specjalnym ekstraktorem do gwintowników – narzędziem z ramionami wsuwanymi w rowki wiórowe złamanej części, które pozwala chwycić fragment i wykręcić go w kierunku przeciwnym do gwintowania. Metoda sprawdza się najlepiej, gdy fragment wystaje choć trochę ponad powierzchnię materiału.
Gdy fragment jest głęboko schowany lub ekstraktor zawiedzie, kolejną opcją jest jego usunięcie wierceniem lub wypalenie metodą elektrodrążenia (EDM). Złamany gwintownik HSS lub HSS-E ma twardość rzędu 62–66 HRC, więc standardowe wiertło warsztatowe się w nim jedynie stępi lub ześlizgnie w miękki materiał wokół niego. Do wywiercenia takiego fragmentu potrzebne są specjalne wiertła z pełnego węglika spiekanego (VHM) o ujemnym kącie natarcia, pracujące na sztywnej obrabiarce (frezarka, wiertarka kolumnowa) – praca ręczna, z ręki, praktycznie nie wchodzi w grę. Elektrodrążenie (EDM) pozostaje rozwiązaniem stosowanym w warsztatach produkcyjnych przy droższych, trudnych do wymiany elementach, gdzie ryzyko uszkodzenia otworu przy wierceniu jest zbyt duże.
Jeśli otwór został poszerzony w trakcie usuwania złamanego fragmentu, a jego pierwotny nominalny rozmiar trzeba zachować, praktycznym rozwiązaniem bywa odbudowa gwintu wkładką HELICOIL. Otwór rozwierca się pod wymiar zewnętrzny wkładki i nacina w nim gwint dedykowanym gwintownikiem STI, ale po wkręceniu wkładki gwint wewnętrzny odzyskuje dokładnie pierwotny, nominalny wymiar – naprawiony otwór pod M8 nadal przyjmuje śrubę M8. Sprawdź, czym różni się ta metoda od naprawy tuleją gwintowaną, jeśli otwór wymaga trwałej odbudowy zamiast tylko usunięcia fragmentu.
Zobacz pełną ofertę gwintowników HSS w TOMNAR – wysyłka zamówień z magazynu w 24–48 h.
Gwintownik HSS czy HSS-E – czy to ma znaczenie przy gwintowaniu stali?
Materiał ostrza gwintownika – HSS lub HSS-E – decyduje o tym, jak długo narzędzie zachowa ostrość w trudniejszych materiałach, podobnie jak przy doborze wiertła do metalu.
Gwintownik HSS (stal szybkotnąca) to standardowy wybór do stali konstrukcyjnej, żeliwa i metali kolorowych, wystarczający przy umiarkowanym wolumenie pracy i regularnym smarowaniu olejem do gwintowania.
Gwintownik HSS-E, z dodatkiem kobaltu, wytrzymuje wyższą temperaturę pracy i lepiej znosi tarcie w stali nierdzewnej oraz materiałach o podwyższonej twardości. Tak jak w przypadku wierteł HSS-Co, dodatek kobaltu nie czyni z niego narzędzia uniwersalnego do wszystkich materiałów – w stali rzeczywiście hartowanej gwintowanie ręczne jakimkolwiek gwintownikiem ze stali szybkotnącej praktycznie nie wchodzi w grę, niezależnie od dodatku kobaltu.
Powłoka azotku tytanu (TiN) na gwintowniku, podobnie jak przy wiertłach, zmniejsza tarcie i wydłuża żywotność ostrza, ale nie zastępuje właściwego doboru materiału bazowego do konkretnego zastosowania.
Jak przechowywać i konserwować gwintowniki, żeby zachowały trwałość?
Gwintowniki są bardziej kruche niż wiertła o tej samej średnicy, dlatego niewłaściwe przechowywanie szkodzi im szybciej – wyszczerbiony wierzchołek stożka wiodącego często kończy pracę narzędzia jeszcze przed pierwszym użyciem w materiale.
Gwintowniki najlepiej przechowywać w dedykowanych blokach lub kasetach z osobnymi otworami na każdą średnicę, ustawione pionowo – luźne trzymanie w szufladzie razem z innymi narzędziami prowadzi do obijania się delikatnych stożków wiodących o twardsze elementy.
Po zakończeniu pracy warto oczyścić gwintownik z pozostałości oleju do gwintowania i wióra, najlepiej szczotką drucianą o miękkim włosiu – zaschnięty olej z drobinami metalu działa jak papier ścierny przy kolejnym użyciu narzędzia.
Regularna kontrola stanu ostrza pod kątem wyszczerbień na stożku wiodącym lub stępienia krawędzi bocznych pozwala wycofać gwintownik z użytku, zanim zacznie generować gwint o niepełnym profilu, trudny do wykrycia gołym okiem, a widoczny dopiero przy próbie wkręcenia śruby.
FAQ – najczęstsze pytania o gwintowniki ręczne
Ile gwintowników jest w standardowym zestawie metrycznym?
Klasyczny zestaw do gwintu zwykłego (DIN 352) jest 3-częściowy niezależnie od średnicy – zdzierak, pośredni i wykańczak, używane w tej kolejności. Zestawy 2-częściowe, bez gwintownika pośredniego, to standard dla gwintu drobnozwojnego (DIN 2181, oznaczenie MF), gdzie mniejszy skok oznacza mniej materiału do usunięcia.
Czy gwintownik HSS-E nadaje się do stali hartowanej?
Nie. Gwintownik HSS-E lepiej znosi stal nierdzewną i materiały o podwyższonej twardości niż standardowy HSS, ale w stali rzeczywiście hartowanej żaden gwintownik ze stali szybkotnącej się nie sprawdzi.
Jaki gwintownik wybrać do otworu nieprzelotowego?
Gwintowniki ręczne (DIN 352) mają wyłącznie rowki proste – wiór jest magazynowany we wrębach narzędzia, a nie aktywnie wypychany. Dlatego w otworach nieprzelotowych trzeba częściej cofać gwintownik, żeby usunąć wiór. Rowek spiralny, który wypycha wiór do tyłu, to konstrukcja wyłącznie gwintowników maszynowych – w pokrętle grozi pęknięciem.
Dlaczego gwintownik się zacina podczas pracy?
Najczęstsze przyczyny to zbyt mały otwór pod gwintownik, brak smarowania olejem do gwintowania oraz próba gwintowania bez cofania narzędzia w celu złamania wióra na krótsze odcinki.
Jaką średnicę wiertła wybrać pod gwintownik M8?
Dla gwintu M8 o standardowym skoku 1,25 mm średnica wiertła w uproszczeniu wynosi D – P, czyli ok. 6,75–6,8 mm. Przy gwincie drobnozwojnym o mniejszym skoku otwór będzie nieco większy.
Czy można gwintować ręcznie w stali nierdzewnej?
Tak, ale wymaga to gwintownika HSS-E, stałego smarowania olejem do gwintowania i regularnego cofania narzędzia – stal nierdzewna szybko się utwardza pod wpływem tarcia, co zwiększa ryzyko zatarcia gwintownika w otworze.








 Zaloguj przez Facebooka
 Zaloguj przez Google


