
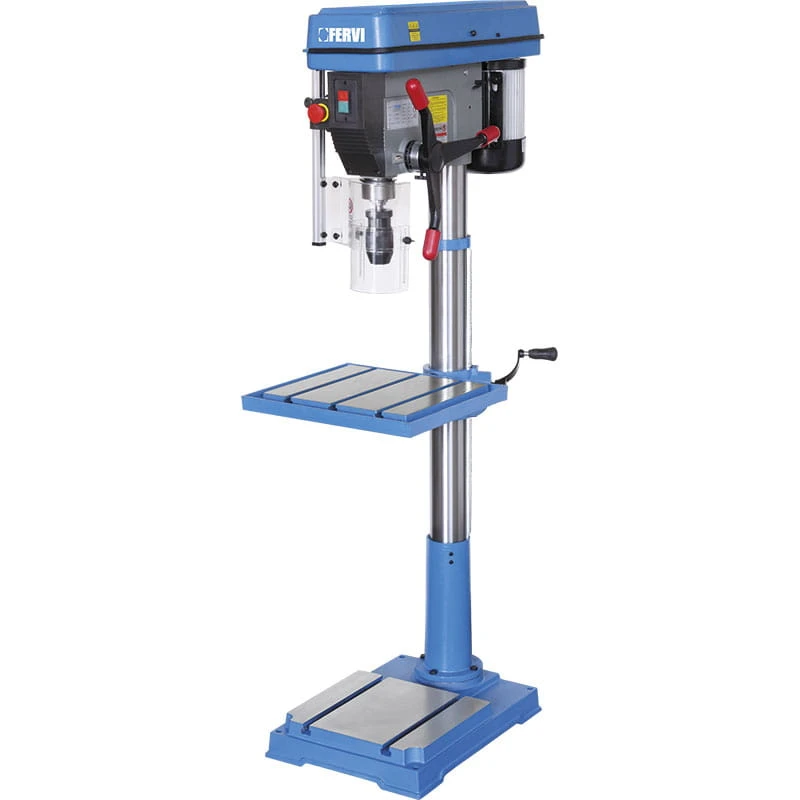
Wiertarka kolumnowa i magnetyczna różnią się przede wszystkim sposobem mocowania do detalu i rodzajem narzędzi skrawających – kolumnowa pracuje na stałym stanowisku i skrawa wiertłem krętym cały przekrój otworu, magnetyczna mocuje się bezpośrednio na elemencie i wycina otwór frezem trepanacyjnym po jego obwodzie. Wybór między nimi zależy od profilu pracy warsztatu: wiertarka kolumnowa sprawdzi się przy drobnych i średnich otworach w różnych materiałach, magnetyczna – przy dużych średnicach w stali i pracy bezpośrednio na konstrukcji. W tym poradniku pokazujemy, kiedy która maszyna radzi sobie lepiej i czego nie da się nią zrobić.
W skrócie
- Wiertarka kolumnowa pracuje na stałym stanowisku i skrawa pełny przekrój otworu wiertłem krętym – sprawdza się przy średnicach do ok. 25 mm i w dowolnym materiale, także niemagnetycznym.
- Wiertarka magnetyczna mocuje się bezpośrednio na stalowym elemencie i wycina otwór frezem trepanacyjnym (koronowym) – sprawdza się przy dużych średnicach (20–60 mm) i pracy na gotowej konstrukcji.
- Magnesówka traci nawet 60–70% siły trzymania na cienkich ściankach (poniżej ok. 10 mm) i nie przyczepia się do aluminium czy mosiądzu.
- W ofercie TOMNAR dostępne są zarówno wiertarki kolumnowe, jak i magnetyczne – dobór zależy od typowej grubości materiału i średnicy otworów w Twoich zleceniach.
Spis treści
- Czym różni się wiertarka kolumnowa od magnetycznej?
- Jak wiertarka magnetyczna radzi sobie w profilach stalowych?
- Kiedy wiertarka kolumnowa sprawdza się lepiej niż magnetyczna?
- Jakie narzędzia skrawające pasują do każdej z maszyn?
- Którą wiertarkę wybrać do konkretnego zastosowania?
- Na co zwrócić uwagę przy bezpieczeństwie pracy?
- FAQ – najczęstsze pytania o wiertarki kolumnowe i magnetyczne
Czym różni się wiertarka kolumnowa od magnetycznej?
Wiertarka kolumnowa i magnetyczna realizują to samo zadanie – wykonanie otworu w metalu – ale opierają się na odwrotnej logistyce pracy i innej fizyce skrawania, co przekłada się na zupełnie inny zakres zastosowań.
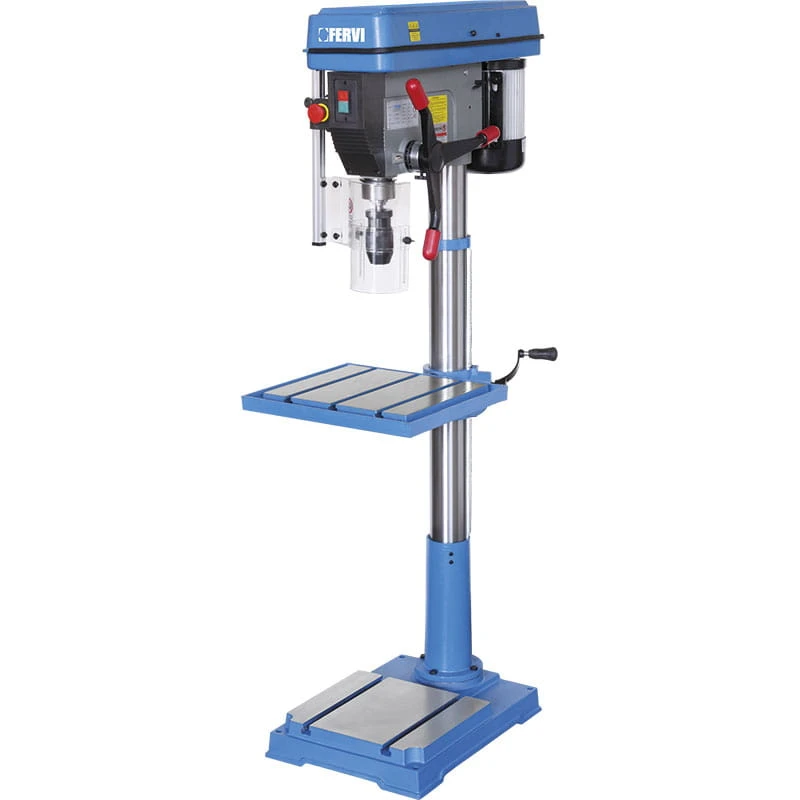
Wiertarka do metalu stacjonarna wymusza podawanie detalu pod wrzeciono – to maszyna, do której trzeba przynieść obrabiany element. Jej masywny, żeliwny korpus pozwala wygenerować wysoki nacisk osiowy, niezbędny przy pracy wiertłem krętym. W takim wiertle krawędź skrawająca pracuje na całym przekroju otworu, a w strefie środkowej (ścinie) materiał nie jest skrawany, lecz uplastyczniany i miażdżony – to generuje duży opór mechaniczny, rosnący gwałtownie wraz ze średnicą.
Wiertarka magnetyczna odwraca ten model – to maszyna, którą przenosi się na element. Mocuje się ją na powierzchni stalowej za pomocą stopy elektromagnetycznej lub magnesów neodymowych, a do wiercenia używa frezów trepanacyjnych (koronowych), najczęściej z chwytem Weldon 19,05 mm. Frez nie skrawa środka otworu, tylko wycina wąski rowek po jego obwodzie, a pozostały materiał zostaje odrzucony w postaci cylindrycznego rdzenia.
Taka kinematyka eliminuje strefę martwą ścina i ogranicza objętość wiórów o ok. 65–70% względem wiertła pełnego. Dzięki temu wiertarka magnetyczna z silnikiem rzędu 1200–1800 W potrafi bez przeciążenia wyciąć otwór do 50 mm średnicy – wykonanie tej samej operacji wiertłem krętym na wiertarce kolumnowej wymagałoby znacznie mocniejszego napędu i wiercenia stopniowego przez kilka wierteł pilotujących.
| Cecha | Wiertarka kolumnowa | Wiertarka magnetyczna |
|---|---|---|
| Mocowanie | trwały montaż do podłoża lub stołu | kotwienie elektromagnetyczne lub magnesy neodymowe |
| Główne narzędzie | wiertło kręte (chwyt walcowy, stożek Morse'a) | frez trepanacyjny (uchwyt Weldon 19 lub 32 mm) |
| Praca z materiałem | stal, aluminium, mosiądz, tworzywa, drewno | wyłącznie materiały ferromagnetyczne |
| Zakres średnic | zwykle ∅1–25 mm (wersje przemysłowe do ∅35–50 mm) | zwykle ∅12–50 mm (modele ciężkie do ∅100–150 mm) |
| Mobilność | zerowa – detal musi zmieścić się w maszynie | pełna – praca w dowolnym miejscu konstrukcji |
Sprawdź wiertarki kolumnowe oraz wiertarki magnetyczne w ofercie TOMNAR.
Jak wiertarka magnetyczna radzi sobie w profilach stalowych?
Wiercenie w profilach zamkniętych i otwartych – przy produkcji ram, balustrad czy bram – wydaje się naturalnym zastosowaniem dla mobilnej wiertarki magnetycznej, ale obróbka cienkich ścianek ujawnia realne ograniczenia fizyczne tej technologii.
Punkt nasycenia magnetycznego większości stóp wiertarskich przypada na grubość stali 10–20 mm. Gdy magnesówka stoi na profilu o ściance 2–4 mm, materiał nie przyjmuje pełnego strumienia indukcji – linie pola magnetycznego przenikają na wylot, a realna siła trzymania spada nawet o 60–70%. W połączeniu z momentem obrotowym frezu trepanacyjnego grozi to nagłym zerwaniem stopy z podłoża, wyłamaniem zębów frezu lub uszkodzeniem prowadnicy maszyny.
Bezpieczne wiercenie w cienkościennych profilach wymaga dodatkowych stalowych podkładek pod stopę (domykają obwód magnetyczny), mechanicznych zacisków śrubowych lub modeli z magnesami neodymowymi dedykowanych do blach od 3 mm.
Stan powierzchni ma równie duże znaczenie. Warstwa cynku ogniowego, lakier proszkowy, zendra hutnicza czy rdza tworzą szczelinę powietrzną, która gwałtownie osłabia docisk magnetyczny – siła przyciągania maleje proporcjonalnie do kwadratu odległości od rdzenia elektromagnesu. Profil trzeba więc dokładnie oczyścić przed wierceniem. Na profilach i rurach okrągłych płaska stopa styka się z materiałem tylko wzdłuż wąskiej linii, więc stabilne mocowanie bez dodatkowych przystawek łańcuchowych lub pasowych z pryzmami jest praktycznie niemożliwe.
Osobnym problemem jest wiercenie przelotowe przez obie ścianki profilu zamkniętego. Po przewierceniu pierwszej ścianki frez odcina krążek stali, który zatrzymuje się wewnątrz korpusu narzędzia na sprężynie wypychacza. W pustej przestrzeni profilu centralny pilot traci oparcie w materiale, a zablokowany rdzeń uniemożliwia dalsze zagłębienie i odcina dopływ chłodziwa. Wykonanie przelotu wymaga zwykle wycofania maszyny, usunięcia rdzenia, odwrócenia profilu o 180 stopni i ponownego bazowania od drugiej strony – co niesie ryzyko utraty współosiowości otworów.
- Grubość ścianki poniżej 10 mm znacząco osłabia siłę trzymania magnesówki – rozważ dodatkowe podkładki lub zaciski mechaniczne.
- Profil przed wierceniem oczyść z rdzy, cynku i lakieru – każda z tych warstw obniża docisk magnetyczny.
- Rury i profile okrągłe wymagają przystawek z pryzmami – płaska stopa nie trzyma się na zaokrąglonej powierzchni.
- Przewiercenie obu ścianek profilu zamkniętego w jednym cyklu frezem trepanacyjnym nie jest możliwe bez odwracania elementu.
Kiedy wiertarka kolumnowa sprawdza się lepiej niż magnetyczna?
Wiertarka do metalu stacjonarna pozostaje odporna na ograniczenia, które blokują pracę magnesówki – szczególnie przy materiałach niemagnetycznych i wierceniu na wylot przez obie ścianki profilu.
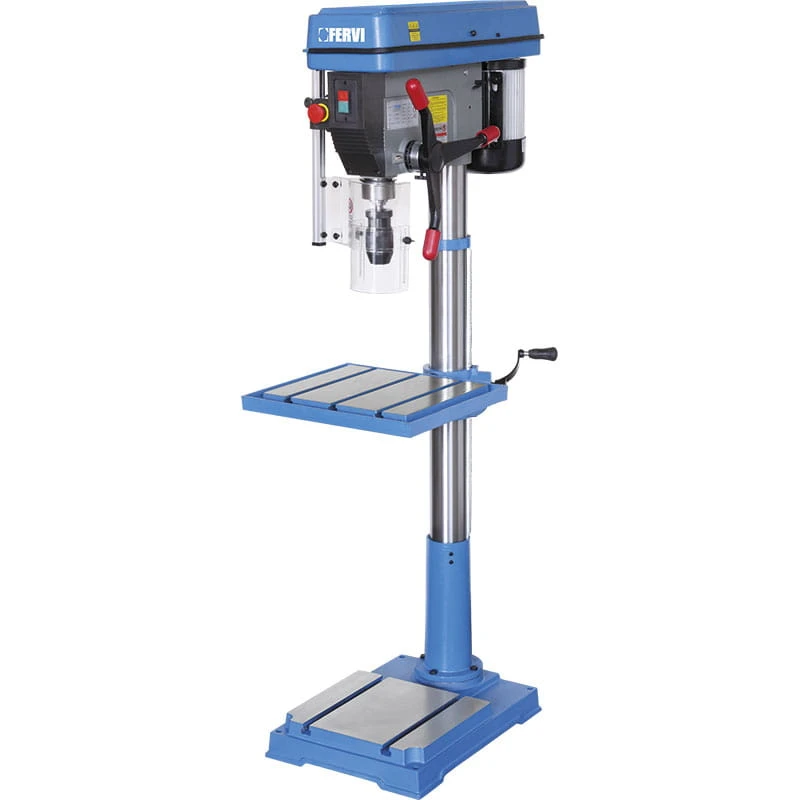
Detal mocowany sztywno w imadle maszynowym z rowkami teowymi, którego szczęki mogą mieć nacięcia pryzmowe do stabilizacji rur i profili wielokątnych, eliminuje problem niestabilnego mocowania. Długie wiertło kręte o geometrii z chwytem na stożku Morse'a pozwala przewiercić obie ścianki profilu w jednym posuwie pionowym, gwarantując współosiowość otworów niezależnie od tego, czy profil wykonano ze stali węglowej, nierdzewnej czy aluminium.
Brak ferromagnetyzmu w aluminium, mosiądzu i tworzywach sztucznych całkowicie wyklucza zastosowanie wiertarki magnetycznej – zakotwienie jej na takim materiale wymagałoby kosztownych adapterów próżniowych lub mechanicznych, które w praktyce rzadko się opłacają przy pracy warsztatowej.
Wiertarka kolumnowa wygrywa też przy otworach nieprzelotowych o stałej głębokości – sztywny, mechaniczny zderzak głębokości ze skalą milimetrową na wysuwie pinoli gwarantuje powtarzalność zagłębienia, czego frez trepanacyjny (projektowany do cięcia na wylot) nie zapewnia w porównywalny sposób.
Zobacz pełną ofertę wiertarek kolumnowych z napędem pasowym – wysyłka zamówień z magazynu w 24–48 h.
Jakie narzędzia skrawające pasują do każdej z maszyn?
Obie wiertarki opierają się na odmiennych standardach narzędziowych, co bezpośrednio przekłada się na budżet zakupowy i serwisowy warsztatu.
W wiertarkach kolumnowych bazą jest wrzeciono ze stożkiem Morse'a (najczęściej MK2–MK4, zależnie od wielkości korpusu), umożliwiające bezluzowy montaż dużych wierteł krętych z płetwą płaską (DIN 345). Takie narzędzia są tanie w zakupie i można je wielokrotnie ostrzyć ręcznie lub na prostych szlifierkach warsztatowych. Przy małych średnicach stosuje się precyzyjne uchwyty wiertarskie na trzpieniu stożkowym, a wysoka sztywność pinoli pozwala dodatkowo na pracę rozwiertakami maszynowymi czy głowicami gwinciarskimi z automatycznym nawrotem obrotów.
W wiertarkach magnetycznych dominującym standardem jest gniazdo Weldon 19 mm (3/4"), rzadziej 32 mm (1 1/4") w najcięższych jednostkach. Frezy trepanacyjne występują w dwóch odmianach materiałowych: ze stali szybkotnącej (HSS/HSS-E), która dobrze znosi drgania przy posuwie ręcznym i jest odporna na pęknięcia przy chwilowym zachwianiu geometrii posuwu, oraz z węglikami spiekanymi (TCT), które pozwalają obrabiać materiały o podwyższonej twardości przy wyższych parametrach skrawania, ale są skrajnie kruche – najmniejszy luz na prowadnicy maszyny prowadzi do natychmiastowego wyszczerbienia płytek.
Integralną częścią każdego frezu trepanacyjnego jest pilot centralny (wypychacz), pełniący trzy funkcje: wskazuje punkt bazowy naniesiony punktakiem, pod naciskiem osiowym otwiera zawór podawania chłodziwa, a po zakończeniu cyklu wypycha rdzeń stalowy z wnętrza narzędzia. Skrzywienie lub zablokowanie pilota paraliżuje chłodzenie i uniemożliwia automatyczne opróżnianie frezu z rdzenia.
- Wiertarka kolumnowa – wiertła kręte z chwytem walcowym lub stożkiem Morse'a (DIN 345), tanie w zakupie, wielokrotnie ostrzone.
- Wiertarka magnetyczna – frezy trepanacyjne z chwytem Weldon, w wersji HSS (elastyczna) lub TCT (twarda, ale krucha).
- Pilot centralny frezu trepanacyjnego wymaga regularnej kontroli – jego uszkodzenie blokuje chłodzenie i odprowadzanie rdzenia.
Którą wiertarkę wybrać do konkretnego zastosowania?
Dobór maszyny do profilu pracy warsztatu sprowadza się do trzech pytań: jaka jest typowa średnica otworów, z jakim materiałem pracujesz najczęściej i czy detal można przynieść do maszyny, czy to maszyna musi pojechać do detalu.
| Profil pracy | Rekomendacja | Uzasadnienie |
|---|---|---|
| Produkcja seryjna małych i średnich elementów | wiertarka kolumnowa | powtarzalne mocowanie w imadle, niski koszt wierteł HSS |
| Otwory ∅1–13 mm | wiertarka kolumnowa | wysokie obroty wrzeciona, niska cena narzędzi |
| Otwory ∅25–60 mm w stali | wiertarka magnetyczna | frez trepanacyjny wycina duży otwór bez nawiercania wstępnego |
| Profile wielkogabarytowe i ramy | wiertarka magnetyczna | maszyna jedzie do detalu, bez przenoszenia konstrukcji |
| Aluminium, mosiądz, tworzywa | wiertarka kolumnowa | brak ferromagnetyzmu wyklucza zakotwienie magnesówki |
| Otwory nieprzelotowe o stałej głębokości | wiertarka kolumnowa | mechaniczny zderzak głębokości gwarantuje powtarzalność |
| Wiercenie przelotowe przez obie ścianki profilu | wiertarka kolumnowa | jeden cykl roboczy bez utraty współosiowości |
| Montaż konstrukcji w terenie | wiertarka magnetyczna | zasilanie 230 V, praca w dowolnej orientacji |
W praktyce wiertarka kolumnowa pozostaje bazą każdego warsztatu naprawczego i ślusarskiego – zapewnia wszechstronność materiałową i powtarzalną geometrię otworów dzięki sztywnej pinoli. Wiertarka magnetyczna to z kolei narzędzie produktywnościowe dla firm zajmujących się prefabrykacją konstrukcji stalowych, montażem hal i pracami w terenie, gdzie liczy się możliwość wiercenia bezpośrednio na gotowym elemencie.
W wielu warsztatach obie maszyny nie wykluczają się, lecz się uzupełniają – wiertarka kolumnowa przygotowuje precyzyjne detale wewnątrz hali, a wiertarka magnetyczna finalizuje połączenia śrubowe już na etapie montażu konstrukcji.
Na co zwrócić uwagę przy bezpieczeństwie pracy?
Obie maszyny wiążą się z odmiennymi zagrożeniami – mechanicznymi przy wiertarce kolumnowej i elektrycznymi przy magnetycznej – dlatego wymagają innych nawyków pracy.
Na wiertarce kolumnowej krytycznym momentem jest przejście wiertła przez spód materiału – spadek oporu osiowego przy jednoczesnym wzroście oporu skręcającego sprzyja zakleszczeniu krawędzi skrawającej. Jeśli detal nie został zamocowany w imadle przykręconym do stołu, lecz trzymany ręcznie, dochodzi do gwałtownego wyrwania elementu i jego niekontrolowanego obrotu – to najczęstsza przyczyna ciężkich urazów rąk przy pracy na tej maszynie.
W wiertarkach ze stopą elektromagnetyczną największe zagrożenie stanowi zanik napięcia w sieci. Przy nagłym odcięciu prądu elektromagnes natychmiast traci właściwości trzymające, a jeśli maszyna pracuje w pionie lub nad głową operatora, urządzenie o masie 12–25 kg staje się spadającym zagrożeniem. Dlatego przepisy BHP oraz instrukcje producentów wymagają stosowania pasów asekuracyjnych z napinaczem zapadkowym lub łańcuchów zabezpieczających, utrzymujących korpus maszyny na konstrukcji w razie utraty zasilania.
W pozycjach pułapowych i poziomych wyklucza się grawitacyjne zbiorniki chłodzenia z emulsją – ze względu na ryzyko przedostania się cieczy do wnętrza silnika elektrycznego. W takich warunkach stosuje się wysokociśnieniowe pianki skrawające w aerozolu lub specjalistyczne pasty wiertarskie.
- Zawsze mocuj detal w imadle przykręconym do stołu – praca „z ręki” na wiertarce kolumnowej to najczęstsza przyczyna urazów.
- Przy pracy wiertarką magnetyczną w pionie lub nad głową zawsze stosuj pas asekuracyjny – zanik napięcia natychmiast odłącza elektromagnes.
- W pozycjach pułapowych używaj pianek lub past skrawających zamiast emulsji grawitacyjnej.
FAQ – najczęstsze pytania o wiertarki kolumnowe i magnetyczne
Czy wiertarka magnetyczna działa na aluminium?
Nie. Wiertarka magnetyczna mocuje się wyłącznie na materiałach ferromagnetycznych. Do aluminium, mosiądzu i tworzyw sztucznych potrzebna jest wiertarka kolumnowa lub mechaniczne/próżniowe mocowanie zastępcze.
Jaką średnicę otworu wykona wiertarka magnetyczna?
Standardowe modele wiertarek magnetycznych wycinają otwory frezem trepanacyjnym w zakresie ok. 12–50 mm, a modele przemysłowe nawet do 100–150 mm – znacznie więcej niż typowa wiertarka kolumnowa bez wiercenia stopniowego.
Czy można wiercić wiertarką magnetyczną w cienkiej blasze?
Można, ale wymaga to dodatkowych stalowych podkładek pod stopę, mechanicznych zacisków śrubowych lub modelu z magnesami neodymowymi dedykowanego do blach od ok. 3 mm – standardowa stopa elektromagnetyczna traci siłę trzymania poniżej grubości ok. 10 mm.
Czy wiertarka kolumnowa przewierci obie ścianki profilu zamkniętego?
Tak, długim wiertłem krętym w jednym posuwie, zachowując współosiowość otworów. Wiertarka magnetyczna wymaga w takim przypadku odwrócenia profilu i ponownego bazowania od drugiej strony po przewierceniu pierwszej ścianki.
Co się dzieje, gdy wiertarka magnetyczna straci zasilanie podczas pracy w pionie?
Elektromagnes natychmiast traci siłę trzymania, a maszyna może odpaść od konstrukcji. Dlatego przy pracy w pionie lub nad głową operatora konieczne jest stosowanie pasa asekuracyjnego lub łańcucha zabezpieczającego.
Czy frez trepanacyjny z węglikami (TCT) jest zawsze lepszy od wersji HSS?
Nie. Frez TCT obrabia twardsze materiały przy wyższych parametrach skrawania, ale jest bardzo kruchy – najmniejszy luz na prowadnicy maszyny prowadzi do wyszczerbienia płytek. Frez HSS lepiej znosi drgania przy posuwie ręcznym i jest mniej podatny na pęknięcia.

