
Przy spawaniu elektrodą otuloną (MMA) prąd to ok. 40 A na każdy 1 mm średnicy elektrody: elektroda 2,5 mm – 60–100 A, 3,2 mm – 90–140 A. Drut MIG 0,8 mm wystarczy do blach do 4 mm, grubsze – 1,0 mm. Poniżej także TIG, plazma i przewody.
Elektrody otulone (MMA) – średnica, prąd, grubość
Średnica elektrody = średnica rdzenia. Prąd zależy od średnicy i grubości blachy – zakres podany na opakowaniu elektrod jest najważniejszy. Za mały prąd: elektroda przykleja się, za duży: odpryski i przepalenia.
Rutylowe – łatwy zajarzenie, ładna spoina, prąd przemienny i stały. Zasadowe (niebieskie) – spoiny konstrukcyjne, wymagają suszenia i DC+.
| Elektroda | Prąd | Grubość blachy | Zastosowanie | Elektrody w sklepie | Uchwyt |
|---|---|---|---|---|---|
| 1,6 mm | 40–60 A | 1–2 mm | cienkie blachy, naprawy | — | — |
| 2,0 mm | 50–80 A | 1,5–3 mm | blachy karoseryjne, profile cienkościenne | — | — |
| 2,5 mm | 60–100 A | 2–4 mm | najczęstsza w warsztacie, spawarki 160 A |  rutylowe 2,5 · 2,5 kg  zasadowe 2,5 · 2 kg |  uchwyt 200 A |
| 3,2 mm | 90–140 A | 3–6 mm | konstrukcje, bramy, ramy |  rutylowe 3,2 · 2,5 kg  zasadowe 3,2 · 2 kg | uchwyt 200 A |
| 4,0 mm | 130–190 A | 5–10 mm | grube konstrukcje stalowe | — |  uchwyt 450 A |
| 5,0 mm | 180–250 A | powyżej 8 mm | spawanie przemysłowe | — | uchwyt 450 A uchwyt 600 A |
Drut MIG/MAG – średnica i gaz
Wylot drutu i końcówka prądowa. Wylot drutu trzymaj ok. 10–15 mm. Końcówka prądowa musi mieć ten sam rozmiar co drut (0,8 drut → końcówka 0,8). Drut 0,8 mm to blachy karoserii i cienkie profile, 1,0 mm – grubsza stal.
Rolka podajnika musi pasować do średnicy drutu (V do stali, U do aluminium, radełkowana do proszkowego).
| Drut | Prąd | Grubość | Zastosowanie | Gaz osłonowy | Drut w sklepie |
|---|---|---|---|---|---|
| 0,6 mm | 30–100 A | 0,6–2 mm | blachy karoseryjne | CO₂ lub Ar + 18% CO₂ | — |
| 0,8 mm | 40–150 A | 0,8–4 mm | uniwersalny – karoseria, profile, warsztat | Ar + 18% CO₂ (gładsza spoina) lub CO₂ |  SG2 0,8 · 5 kg |
| 1,0 mm | 60–250 A | 2–8 mm | konstrukcje, spawarki 250 A+ | Ar + 18% CO₂ |  SG2 1,0 · 15 kg  do lutospawania 1,0 · 5 kg |
| 1,2 mm | 100–320 A | od 4 mm | produkcja, grube konstrukcje | Ar + 18% CO₂ | — |
| 0,9 mm samoosłonowy | 40–150 A | 1–6 mm | na zewnątrz, bez butli | bez gazu |  drut proszkowy 0,9 · 4,5 kg |
| 1,0–1,2 mm AlMg5 | 70–200 A | od 1,5 mm | aluminium (podajnik z rolkami U, teflon) | Argon 100% |  AlMg 1,0 · 2 kg  AlMg 1,2 · 7 kg |
Przepływ gazu: ok. 10 × średnica drutu [l/min], czyli 8–12 l/min dla drutu 0,8–1,0 mm. Na zewnątrz (wiatr) – drut proszkowy samoosłonowy.
Elektrody wolframowe TIG
Szlif wolframu. Do prądu stałego (stal) szlifuj elektrodę na stożek o długości 2–3 średnic, rysami wzdłuż – łuk jest stabilny i wąski. Do aluminium (AC) końcówka jest lekko stępiona, bo i tak się zaokrągla.
Czerwone / szare (WT20, WC20) – stal i stal nierdzewna, prąd stały DC. Zielone (WP) – aluminium, prąd przemienny AC.
| Średnica | Prąd DC | Grubość | Elektrody w sklepie |
|---|---|---|---|
| 1,6 mm | 10–70 A | 0,5–2 mm |  1,6 do stali / INOX |
| 2,4 mm | 70–150 A | 1,5–4 mm |  2,4 do stali / INOX  2,4 do aluminium |
| 3,2 mm | 150–250 A | od 3 mm |  3,2 do aluminium |
Przecinarki plazmowe – grubość cięcia
Podana grubość to cięcie jakościowe stali. Cięcie rozdzielające (szybkie, z nadlewem) jest możliwe ok. 20–30% grubsze.
| Grubość stali | Prąd i zasilanie | Do czego | Przecinarki Cebora |
|---|---|---|---|
| do 8 mm | 20 A, 230 V | hobby, blachy, naprawy |  Cebora Power Plasma 2025/M |
| do 12 mm | 25–30 A, 230 V | warsztat, konstrukcje lekkie |  Cebora 3035/M  Cebora 3100 |
| do 25 mm | 60 A, 400 V | ślusarnia, cięcie seryjne |  Cebora PC 6061/T |
| do 30 mm | 70 A, 400 V | produkcja, stoły CNC |  Cebora PC 70/T |
| do 45 mm | 160 A, 400 V | przemysł, grube blachy |  Cebora Prof 163 |
Przewody spawalnicze – przekrój do prądu
| Przekrój | Prąd spawania | Długość przewodu |
|---|---|---|
| 16 mm² | do 150 A | do 5 m |
| 25 mm² | do 200 A | do 10 m |
| 35 mm² | do 250–300 A | do 15 m |
| 50 mm² | do 350–400 A | do 20 m |
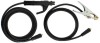 Przewód 25 mm²
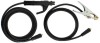 Przewód 35 mm²
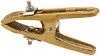 Zacisk masowy 200 A
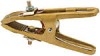 Zacisk masowy 300 A
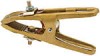 Zacisk masowy 500 A
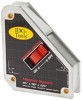 Magnes spawalniczy
 Spawalnictwo – wszystko →
Jaki stopień zaciemnienia przyłbicy (DIN)?
Orientacyjnie wg EN 169 / EN 379. Przyłbica samościemniająca z regulacją DIN 9–13 obsłuży MMA, MIG i TIG.
| Metoda | Prąd | Stopień DIN |
|---|---|---|
| MMA (elektroda) | 40–80 A | DIN 9–10 |
| MMA (elektroda) | 80–175 A | DIN 11 |
| MMA (elektroda) | 175–300 A | DIN 12–13 |
| MIG/MAG stal | do 100 A | DIN 10 |
| MIG/MAG stal | 100–200 A | DIN 11–12 |
| MIG/MAG stal | 200–350 A | DIN 12–13 |
| MIG aluminium | 100–250 A | DIN 12–13 |
| TIG | do 50 A | DIN 9–10 |
| TIG | 50–150 A | DIN 11–12 |
| TIG | 150–250 A | DIN 12–13 |
| Cięcie plazmą | do 60 A | DIN 9–11 |
| Cięcie plazmą | 60–150 A | DIN 11–13 |
| Spawanie gazowe, lutowanie | – | DIN 4–6 |
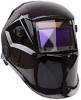 Przyłbica carbon line+ kaseta aktywna
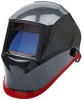 Przyłbica spawalnicza carbon red line+szkło 60 x 110 mm 11 DINszkło 60 x 110 mm bezb.szkło 90 x 110 mm bezbszkło 90 x 120 mm bezb
 carbon red line+ szkło wew.
 carbon red line+ szkło zew.
 szkło wewnętrzne
 szkło zew.Ochrona oczu i twarzy →
Najczęstsze pytania
Jaki prąd do elektrody 2,5 mm?
60–100 A. Spoiny pionowe i sufitowe – dolna część zakresu (60–75 A), spoiny poziome na grubszej blasze – górna (85–100 A).
Jaka elektroda do blachy 3 mm?
Elektroda 2,5 mm, prąd ok. 75–90 A. Przy spawarce MIG – drut 0,8 mm.
Drut 0,8 czy 1,0 mm?
0,8 mm – uniwersalny do spawarek do 200 A i blach do 4 mm. 1,0 mm – do grubszych konstrukcji i spawarek 250 A+, szybsze spawanie.
Czy można spawać MIG bez gazu?
Tak – drutem proszkowym samoosłonowym (flux-cored). Spawarka musi mieć możliwość zmiany biegunowości (zwykle DC−).
Inne tabele doboru
Zaktualizowano: 14.11.2026 · eTOMNAR.pl – narzędzia i maszyny dla warsztatów i firm.

