
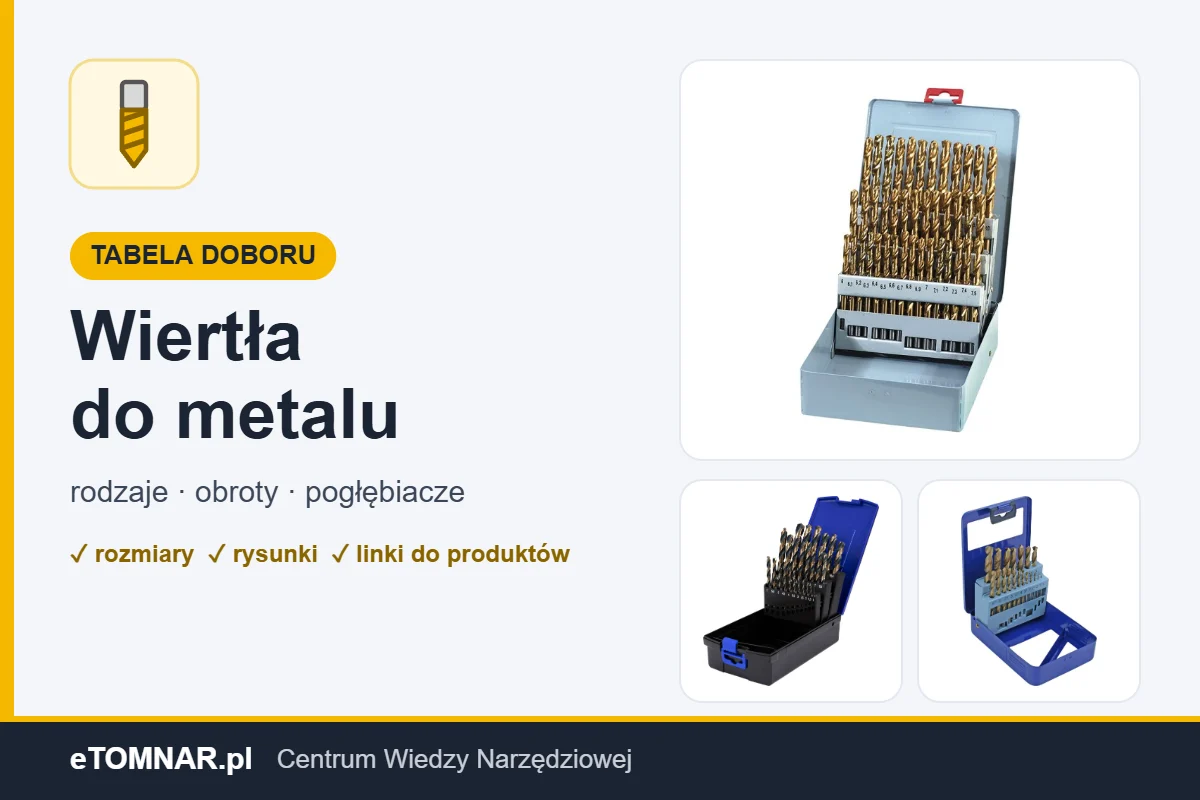
Wiertło dobierasz do materiału (stal, nierdzewka, aluminium, żeliwo), średnicy i maszyny. Obroty liczysz z prędkości skrawania – im większe wiertło, tym wolniej. Poniżej: rodzaje wierteł, tabela obrotów, pogłębiacze pod śruby i chwyty – z linkami do produktów FERVI, Condor, Kamasa, BGS i FACOM.
Jakie wiertło do jakiego materiału?
Kąt wierzchołkowy. 118° to wiertło uniwersalne. Bardziej płaski wierzchołek 135° łatwiej zaczyna otwór w twardym materiale i mniej „pływa” po nierdzewce.
| Materiał | Rodzaj wiertła | Kąt wierzchołkowy | W sklepie |
|---|---|---|---|
| Stal konstrukcyjnaS235, S355, C45 | HSS-G szlifowane, HSS-TiN (tytanowane) | 118°–135° |  Wiertła HSS  Condor HSS-G 1–13, 25 szt.  Condor TiN 1–10 |
| Stal nierdzewna, kwasoodpornaINOX | HSS-Co 5% lub 8% (kobaltowe), niskie obroty, stały docisk | 135° |  Wiertła kobaltowe  FERVI HSS-Co 8% 1–13  Condor Co 1–13 z pilotem |
| Żeliwoszare, sferoidalne | HSS-Co, wiertła węglikowe – bez chłodziwa lub ze sprężonym powietrzem | 118° | Wiertła kobaltowe Wiertła specjalne |
| Aluminium, mosiądz, miedź | HSS ostre, polerowane rowki; do mosiądzu szlif „zerowy” (bez wcinania się) | 118°–130° | Wiertła HSS |
| Blacha do 4 mmobudowy, profile | Wiertło stopniowe – okrągły otwór bez zadziorów, kilka średnic jednym narzędziem | – |  Wiertła stopniowe  Condor 4–30, 3 szt.  4–32 do nierdzewnej |
| Duże otwory w stali12–50 mm i więcej | Wiertło koronowe (rdzeniowe) Weldon na wiertarce magnetycznej | – |  Wiertła koronowe  FERVI HSS-Co 12–22, Weldon  Wiertarki magnetyczne |
| Stal hartowana, sprężynowapowyżej 45 HRC | Wiertła węglikowe (widiowe, VHM), sztywna wiertarka stołowa | 130°–140° | Wiertła specjalne |
Tabela obrotów dla wierteł HSS
Obroty n [obr/min] = 1000 × Vc ÷ (3,14 × D). Dla wierteł kobaltowych HSS-Co możesz dać ok. 10–20% więcej, dla TiN – do 30% więcej.
Im większa średnica, tym niższe obroty (przykład: stal konstrukcyjna, wiertło HSS). Wzór: n = 318 × Vc ÷ Ø.
| Ø wiertła [mm] | Stal konstrukcyjnaVc ≈ 25 m/min | Stal stopowa / C45Vc ≈ 18 m/min | Stal nierdzewnaVc ≈ 10 m/min | ŻeliwoVc ≈ 18 m/min | AluminiumVc ≈ 60 m/min | Mosiądz, brązVc ≈ 40 m/min |
|---|---|---|---|---|---|---|
| Ø 1 | 8000 | 5700 | 3200 | 5700 | 19 100 | 12 700 |
| Ø 2 | 4000 | 2900 | 1600 | 2900 | 9500 | 6400 |
| Ø 3 | 2700 | 1900 | 1100 | 1900 | 6400 | 4200 |
| Ø 4 | 2000 | 1400 | 800 | 1400 | 4800 | 3200 |
| Ø 5 | 1600 | 1100 | 640 | 1100 | 3800 | 2500 |
| Ø 6 | 1300 | 950 | 530 | 950 | 3200 | 2100 |
| Ø 8 | 990 | 720 | 400 | 720 | 2400 | 1600 |
| Ø 10 | 800 | 570 | 320 | 570 | 1900 | 1300 |
| Ø 12 | 660 | 480 | 270 | 480 | 1600 | 1100 |
| Ø 14 | 570 | 410 | 230 | 410 | 1400 | 910 |
| Ø 16 | 500 | 360 | 200 | 360 | 1200 | 800 |
| Ø 20 | 400 | 290 | 160 | 290 | 950 | 640 |
| Ø 25 | 320 | 230 | 130 | 230 | 760 | 510 |
Wartości orientacyjne dla wiercenia z chłodzeniem. Posuw: Ø 3–6 mm ok. 0,05–0,1 mm/obr, Ø 8–12 mm ok. 0,1–0,2 mm/obr, Ø 14–25 mm ok. 0,2–0,3 mm/obr. Wiertarkami ręcznymi i akumulatorowymi pracuj na niższym biegu przy dużych średnicach.
Wiertarki stołowe i kolumnowe FERVIUchwyty wiertarskie
Otwór i pogłębienie pod śrubę
Otwór przejściowy (średni, wg ISO 273), pogłębienie stożkowe 90° pod łby wpuszczane (DIN 7991 / ISO 10642) i czołowe pod łby walcowe imbusowe (DIN 912 / ISO 4762).
Dwa rodzaje gniazda pod łeb śruby. Stożkowe robisz pogłębiaczem 90°, czołowe – pogłębiaczem z pilotem, który prowadzi się w otworze przejściowym.
| Śruba | Otwór przejściowy | Pogłębiacz stożkowy 90°Ø pogłębienia | Pogłębiacz czołowy z pilotemØ gniazda pod łeb walcowy |
|---|---|---|---|
| M3 | Ø 3,4 |  FERVI S006 · Ø 6,3 |  FERVI L020/03 · Ø 6,5 |
| M4 | Ø 4,5 | 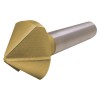 FERVI S008 · Ø 8,3 | 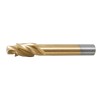 FERVI L020/04 · Ø 8 |
| M5 | Ø 5,5 | 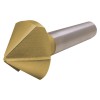 FERVI S010 · Ø 10,4 | 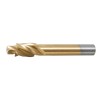 FERVI L020/05 · Ø 10 |
| M6 | Ø 6,6 |  FERVI S012 · Ø 12,4 |  FERVI L020/06 · Ø 11 |
| M8 | Ø 9 |  FERVI S016 · Ø 16,5 |  FERVI L020/08 · Ø 15 |
| M10 | Ø 11 | 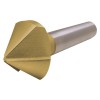 FERVI S020 · Ø 20,5 | 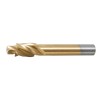 FERVI L020/10 · Ø 18 |
| M12 | Ø 13,5 | 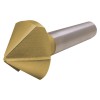 FERVI S025 · Ø 25 | 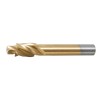 FERVI L020/12 · Ø 20 |
| M16 | Ø 17,5 |  FERVI S031 · Ø 31 | — |
| M20 | Ø 22 |  FERVI S040 · Ø 40 | — |
 Zestaw pogłębiaczy z pilotem FERVI L020S
 Zestaw pogłębiaczy FERVI L019S
 Zestaw pogłębiaczy FERVI S001Condor 10,4/16,5Pogłębiacze walcoweNawiertaki
Chwyty wierteł i duże otwory
Chwyt musi pasować do maszyny. Na żółto zaznaczona część, którą wiertło jest mocowane.
| Chwyt | Średnice | Do czego | W sklepie |
|---|---|---|---|
| WalcowyDIN 338 | Ø 0,5–13 (16) mm | uchwyt wiertarski 13 lub 16 mm, wiertarki ręczne i stołowe | Wiertła z chwytem walcowym |
| Zredukowany (stoczony) | Ø 13–32 mm | duże wiertło w uchwycie 13 mm |  Wiertła ze zredukowanym chwytem |
| Stożek Morse’a MK1DIN 345 | do ok. Ø 14 mm | wiertarki kolumnowe z gniazdem MK |  Wiertła z chwytem MK |
| Morse MK2 | Ø 14–23 mm | wiertarki kolumnowe, tokarki (konik) | Wiertła z chwytem MK |
| Morse MK3 / MK4 | Ø 23–32 / 32–50 mm | ciężkie wiertarki kolumnowe i promieniowe | Wiertła z chwytem MK |
| Weldon 19 mm (¾″) | wiertła koronowe 12–60 mm | wiertarki magnetyczne | Wiertła koronowe Weldon |
Zestawy wierteł do metalu
Do warsztatu najczęściej: 1–10 mm co 0,5 (19 szt.) albo 1–13 mm (25 szt.). Do nierdzewki – kobalt.
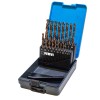 FERVI HSS-Co 8% 1–10, 19 szt.FERVI HSS-Co 8% 1–13, 25 szt.
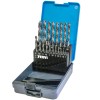 FERVI HSS 19 szt.Condor HSS-G 1–13, 25 szt.Condor Co 1–13, 25 szt.
 Condor TiN 1–10, 170 szt.
 Condor Co 1–10, 170 szt.
 Kamasa HSS 1–13, 25 szt.
 Kamasa Co 1–13, 25 szt.
 FACOM 25 szt.
 BGS TiN 119 szt.Wszystkie zestawy →
Najczęstsze pytania
Dlaczego wiertło piszczy i się nie zagłębia?
Zbyt wysokie obroty, za mały docisk albo tępe wiertło. W stali nierdzewnej to typowe – obniż obroty, zwiększ docisk i nie pozwól wiertłu „tańczyć” w miejscu, bo materiał się utwardza.
HSS, HSS-TiN czy kobalt?
HSS – uniwersalne do stali i aluminium. TiN (złote) – twardsza powłoka, dłużej trzyma ostrość w stali konstrukcyjnej. Kobaltowe HSS-Co – do stali nierdzewnej, żeliwa i twardszych stali, odporne na temperaturę.
Jak wiercić duże otwory wiertarką ręczną?
Zacznij nawiertakiem lub wiertłem 3–4 mm, potem stopniowo: 6, 10, 13 mm. Do blach lepsze jest wiertło stopniowe, do grubych elementów – wiertarka magnetyczna z wiertłem koronowym.
Jaki kąt wierzchołkowy?
118° – uniwersalny, do stali miękkiej i aluminium. 135° z podcięciem – lepiej się centruje, do stali twardszej i nierdzewnej.
Inne tabele doboru
Zaktualizowano: 14.11.2026 · eTOMNAR.pl – narzędzia i maszyny dla warsztatów i firm.

